Kiedy półfabrykat jubilerski nadaje się do graweru, a kiedy wymaga zmiany konstrukcji
Spis treści
- Wybór materiałów do tworzenia biżuterii
- Techniki galwaniczne w produkcji biżuterii
- Adaptacja do trendów rynkowych
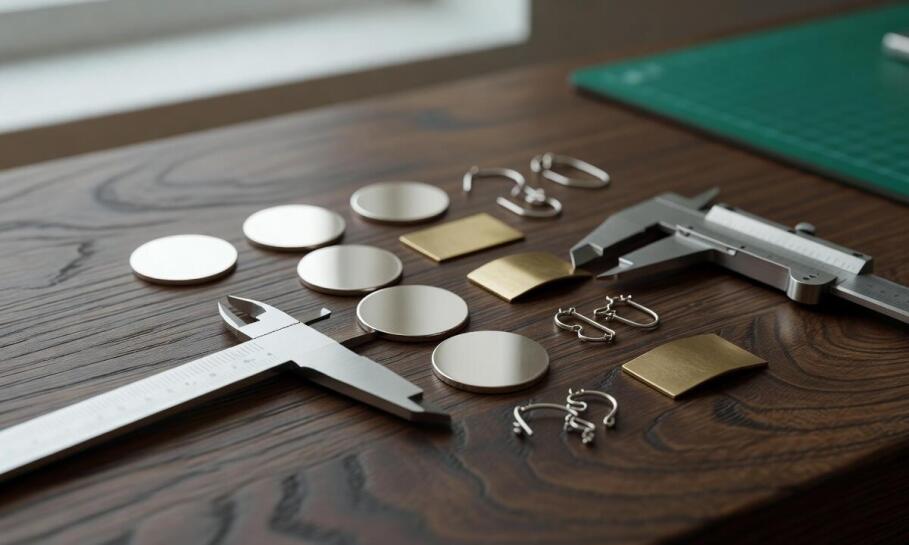
Producent biżuterii często wybiera konkretny półfabrykat z myślą o jego późniejszym personalizowaniu, na przykład poprzez nałożenie imienia klienta, pamiątkowej daty lub logotypu marki. Problem pojawia się w momencie, gdy z powodu braku wcześniejszej analizy konstrukcja elementu nie pozwala uzyskać odpowiednio czytelnego detalu, a sam materiał ulega uszkodzeniu pod wpływem narzędzia. W takich sytuacjach decyzja o znakowaniu musi opierać się na dokładnej analizie geometrii powierzchni oraz zaplanowanego z góry procesu wykończenia. Półfabrykaty jubilerskie, obejmujące różnego rodzaju łączniki, bazy kolczyków czy fragmenty cienkich łańcuszków, wymagają weryfikacji technologicznej jeszcze zanim trafią na stół roboczy. Niewłaściwy dobór elementu bazowego prowadzi do odkształceń, utraty czytelności znaków oraz kosztownych strat w cennym kruszcu.
Geometria pola a czytelność znakowania kruszcu
Skuteczność procesu personalizacji opiera się w pierwszej kolejności na fizycznych wymiarach elementu. Według danych branżowych udostępnianych między innymi przez ekspertów marki Klenota, szerokość dostępnego pola musi wynosić co najmniej 1,4 mm, natomiast przy bardziej skomplikowanych symbolach specjalnych zalecana jest minimalna szerokość wynosząca 2 milimetry. Przestrzeganie tych parametrów sprawia, że linie graweru pozostają ostre i wyraźne nawet po polerowaniu. Równie ważnym czynnikiem jest głębokość materiału, która bezpośrednio wpływa na możliwość wykonania trwałego wgłębienia. Zbyt cienkie ścianki mogą łatwo ulec nieodwracalnemu odkształceniu pod naciskiem frezu, niszcząc strukturę półfabrykatu.
Krzywizna powierzchni stanowi kolejne istotne wyzwanie technologiczne, ponieważ ogranicza swobodny dostęp głowicy lub rozprasza wiązkę lasera. Problem ten dotyczy w szczególności zaokrąglonych ogniw łańcuszków, małych kółek montażowych oraz mocno profilowanych baz. Kąt dostępu roboczego decyduje o tym, czy grawer da się wykonać jednostronnie czy dwustronnie bez konieczności całkowitego demontażu biżuterii.
Przeczytaj również: Personalizacja bransoletek urodzenia - dodaj wyjątkowy akcent dla Barana
Większość płaskich łączników oraz baz kolczyków o szerokości przekraczającej 3 milimetry zazwyczaj nadaje się do znakowania bez wprowadzania jakichkolwiek zmian konstrukcyjnych w projekcie. Zupełnie inaczej wygląda sytuacja w przypadku łańcuszków siatkowych lub popularnych linek kwadratowych, w których ingerencja jest możliwa wyłącznie na wybranych, sztywnych ogniwach o odpowiednio wypłaszczonej ściance. Często wymaga to systemowej korekty projektu i dodania dedykowanej blaszki tuż przy zapięciu. Kółka i zawieszki o okrągłym przekroju niezwykle rzadko utrzymują prawidłowy detal, dlatego doświadczeni producenci projektują je z wbudowanym, płaskim polem już na wczesnym etapie odlewania.
Przeczytaj również: Geometria baz i bigli a powtarzalny montaż kolczyków w produkcji seryjnej
Wpływ metody pracy i wykończenia na jakość detalu
Wybór odpowiedniego sprzętu do naniesienia wzoru zależy ściśle od charakterystyki wybranego kruszcu. Grawerowanie laserowe to metoda całkowicie bezkontaktowa, która minimalizuje ryzyko fizycznej deformacji cienkich elementów srebrnych lub złotych. Dzięki punktowemu działaniu promienia, na częściach o silnym profilowaniu technologia ta radzi sobie znacznie sprawniej, nie wywierając niszczącej siły nacisku na delikatną strukturę. Z kolei technika mechaniczna, wykorzystująca twarde frezy diamentowe lub widiowe, zapewnia znacznie głębszy i trwalszy ślad w strukturze metalu. Wymaga ona jednak bezwzględnie sztywniejszej konstrukcji półfabrykatu oraz większej grubości materiału bazowego, co wyklucza jej użycie na filigranowych łańcuszkach.
Sama próba metalu, na przykład klasyczne srebro 925 lub złoto 585, mocno determinuje docelowy kontrast wzoru. Srebro poddane obróbce wiązką światła daje jasny, mocno odznaczający się detal na tle zmatowionej powierzchni kruszcu. Złoto z reguły wymaga zastosowania wyższych parametrów mocy urządzenia, aby ostateczny efekt był wyraźny i czytelny dla oka.
Moment nałożenia powłok galwanicznych stanowi kolejny kluczowy aspekt całego procesu. Rodowanie lub złocenie przeprowadzone dopiero po wycięciu wzoru może znacznie zmniejszyć widoczność płytkiego znaku, wypełniając mikroskopijne szczeliny nową warstwą metalu. Należy pamiętać, że warstwa rodu ulega stopniowemu ścieraniu w miejscach ciągłego kontaktu ze skórą. Jeśli docelowe wykończenie galwaniczne zaplanowane jest jeszcze przed procesem personalizacji, odsłonięty ślad zyskuje surowy charakter i znacznie lepszy kontrast względem błyszczącej powierzchni zewnętrznej.
Ostateczna czytelność wyciętego znaku zależy od perfekcyjnego zgrania geometrii pola roboczego, właściwości fizycznych wybranego metalu oraz ustalonej z góry kolejności procesów galwanicznych. Producenci biżuterii muszą dobierać bazowe komponenty ze świadomością ich ograniczeń technologicznych, unikając cienkich i mocno zaokrąglonych profili tam, gdzie wymagana jest głęboka personalizacja. W hurtowni Silverina dobieramy ofertę półfabrykatów z uwzględnieniem tych wymagań produkcyjnych, dostarczając klientom biznesowym sprawdzone łańcuszki, stabilne łączniki kajdanki oraz bazy kolczyków ze srebra i złota. Własna produkcja pozwala na zachowanie kontroli nad parametrami elementów, co doceniają partnerzy zlecający następnie grawerowanie biżuterii w Częstochowie i innych ośrodkach jubilerskich. Planowanie zakupu komponentów z uwzględnieniem przyszłego znakowania eliminuje straty materiałowe i przyspiesza wprowadzanie gotowych kolekcji na rynek.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy

Przeczytaj także
-
 Sprzedaż wysyłkowa
Torebki damskie polecane na sezon zimowy
Zastanawiasz się nad wyborem nowej torebki damskiej na sezon zimowy? Przeczytaj nasz artykuł i dowiedz się, jakie najnowsze trendy królują na ulicach i w salonach na całym świecie. Sprawdź, jakie...
-
 Usługi transportowe
Jakie dokumenty i ustalenia przygotować przed przewozem chorego z Proszowic
W miejscowościach oddalonych od głównych szpitali wielospecjalistycznych organizacja przewozu chorego zależy w dużej mierze od celu podróży, dostępnej dokumentacji oraz gotowości placówki docelowej....
-
 Usługi transportowe
Efektywna spedycja Polska-Niemcy: jak dostosować usługi do indywidualnych potrzeb klienta?
Efektywna spedycja między Polską a Niemcami zyskuje na znaczeniu, zwłaszcza w kontekście rosnącego zapotrzebowania na elastyczne i niezawodne rozwiązania transportowe. Dostosowanie usług do...
-
 Sprzedaż wysyłkowa
Czy szkła z antyrefleksem faktycznie chronią podczas pracy przy komputerze?
Czy zastanawiałeś się kiedyś, czy szkła z antyrefleksem faktycznie chronią twoje oczy podczas pracy przy komputerze? W dobie cyfryzacji i nieustannego korzystania przez wiele osób z urządzeń...